في إنتاج الطرق, التسخين بالحث يسخن قوالب المعدن بسرعة (على سبيل المثال, الفولاذ, النحاس, الألومنيوم) إلى درجة الحرارة المطلوبة للطرق (عادة 800℃~1250℃), مناسب لتسخين المكونات مسبقًا مثل قوائم المرفق, وصلات القضيب, التروس, والفلانشات قبل الطرق. مقارنة بالأفران التقليدية التي تعمل بالفحم/الغاز, التسخين بالحث يتيح التحكم الدقيق في منطقة ودرجة حرارة التسخين للقوالب, متجنبًا الاحتراق المحلي أو التسخين غير المتساوي. كما يقلل أيضًا من وقت التسخين بأكثر من 50%, محسنًا بشكل كبير دقة الطرق وكفاءة الإنتاج. بالإضافة إلى ذلك, لا تحتوي على لهب مفتوح أو غازات عادم, متوافقة مع متطلبات حماية البيئة.
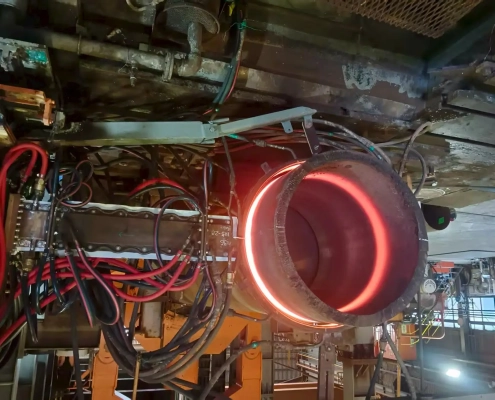
في عمليات الدرفلة الساخنة أو البثق للأنابيب, الملامح, والأسلاك, يُستخدم التسخين بالحث لتسخين المواد المعدنية الأساسية بشكل مستمر عبر الإنترنت لضمان ليونة جيدة أثناء الدرفلة/البثق. تشمل الأمثلة التسخين بالحث لقطع الأنابيب قبل الدرفلة الساخنة للأنابيب الفولاذية بدون خياطة وتسخين القطع مسبقًا قبل بثق الملامح الألومنيوم. هذا يتيح الإنتاج المستمر الآلي مع خطأ تجانس درجة حرارة التسخين ≤±5℃, مما يقلل بشكل كبير من هدر المواد.
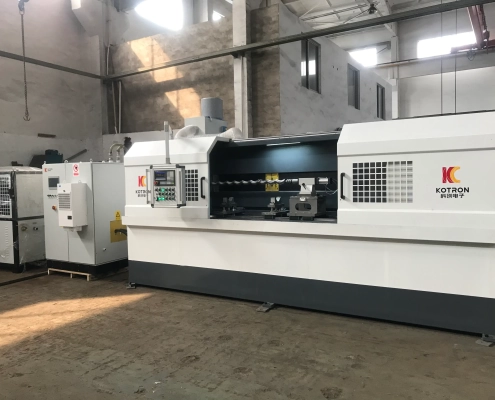
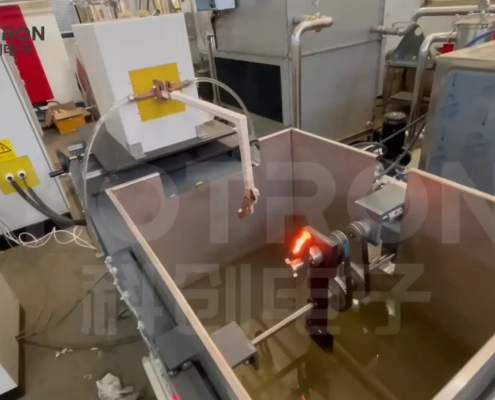
التبريد بالحث هو أحد أكثر تطبيقات التسخين بالحث نضوجًا. يعمل على تسخين السطح بسرعة (أو المناطق المحلية) لقطع عمل المعادن باستخدام التيار الحثي عالي/متوسط التردد, يتبعه تبريد سريع لتحقيق متطلبات الأداء “سطح صلب ونواة قوية”.
- سيناريوهات التطبيق: تصلب السطح للمكونات الحرجة مثل أعمدة الكرنك في السيارات, أعمدة الحدبات, التروس, المحامل, قضبان إرشاد الأدوات الميكانيكية, وأحذية مسار الآلات الهندسية;
- المزايا: عمق طبقة التصلب القابل للتحكم (0.5مم~10 مم), تشويه ضئيل, لا حاجة لإنهاء واسع لاحقًا, وكفاءة الإنتاج 3~5 مرات أكثر من التصلب بالهباء التقليدي.
- التلطيف: يؤدي التسخين بالحث إلى المعالجة الحرارية منخفضة الحرارة (150درجه مئوية ~ 350 درجه مئوية) على القطع المكبرة للقضاء على الإجهاد الداخلي, وتثبيت الهيكل, ومنع تشقق قطعة العمل;
- التنعيم: تُستخدم لتلدين ألواح الصلب المدلفن على البارد, أنابيب النحاس, رقائق الألومنيوم, إلخ. يحقق التسخين بالحث تليينًا متجانسًا, يستعيد اللدونة المادية للمعالجة اللاحقة (على سبيل المثال, القص،, الشد،).
التطبيع بالحث للسبائك المصبوبة من الصلب والحديد يُنقح الحبيبات, يُحسن الهيكل, ويَعزز قوة و صلابة قطعة العمل, مناسب لتحسين أداء سبائك الماكينات الثقيلة وقطع غيار السيارات.
أفران الصهر الحثية تسخن المعادن باستخدام التيارات الدوامية الناتجة عن التحريض الكهرومغناطيسي, مناسبة لصهر المعادن الثمينة (الذهب, الفضة, البلاتين) والمعادن الخاصة (التيتانيوم, الزركونيوم, سبائك النيكل). الفوائد الرئيسية تشمل:
- سرعة صهر عالية وتكوين موحد للمعادن;
- إحكام جيد للبوطة, تقليل فقد الأكسدة للمعادن;
- تحكم دقيق في درجة الحرارة, تمكين الصهر في الفراغ (لإنتاج السبائك الراقية).
في خطوط إنتاج الصب, التسخين بالحث يعزل الفولاذ/الحديد المصهور في المغارف أثناء النقل للحفاظ على درجة حرارة صب ثابتة, منع عيوب الصب مثل الإغلاقات الباردة وتجويفات الانكماش.
الاستفادة من مبدأ التمدد والانكماش الحراري للمعادن, التسخين بالحث يسخن المكونات محليًا (المحامل, التروس, البشايات) لتوسيعها للتجميع مع الأعمدة; وعلى العكس, تسخين المكونات يسهل عملية الفك. هذا يحل محل طرق الطرق التقليدية والتركيب بالضغط, تجنب تلف المكونات.
في صناعة معالجة الأسطح المعدنية, يُستخدم التسخين بالحث لتجفيف وتصلب الطلاءات البودرة والطلاءات الكهربية التفريغية. مقارنة بالتجفيف بالهواء الساخن, يزيد من كفاءة التسخين بأكثر من 40% ويعزز التصاق الطلاء.
بالرغم من أنه ليس سيناريو معالجة المعادن الأساسي, يُطبق التسخين بالحث أيضًا لتسخين علب الطعام قبل الإغلاق وأغشية التعبئة البلاستيكية للتلحيم الحراري (تطبيق موسع للتسخين الصناعي).
- كفاءة عالية & الحفاظ على الطاقة: تصل الكفاءة الحرارية إلى 80٪~90٪, تتجاوز بكثير التسخين التقليدي بالمقاومة (40%~50%) والتسخين باللهب (30%~40%);
- التحكم الدقيق: درجة حرارة التسخين, المنطقة, والوقت يمكن ضبطهما بدقة عبر معلمات مصدر الطاقة, ضمان اتساق عالي للمنتج;
- حماية البيئة & السلامة: لا دخان, انبعاثات غازات ضارة, أو لهب مكشوف, تقليل مخاطر الحريق وتحسين ظروف التشغيل في الورشة;
- توافق الأتمتة: يمكن دمجه مع الروبوتات وخطوط النقل للإنتاج الآلي الكامل, خفض تكاليف العمالة.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Horizontal-integrated-quenching-machine-tool-scaled.webp
1920
2560
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
تسوي يانان2026-08-07 07:03:072026-09-22 08:51:28آلة تقسية الحث CNC
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Pipe-Bending-Heating-1.webp
1279
1706
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
تسوي يانان2026-08-06 08:05:382026-08-17 09:02:13نظام ثني الأنابيب بالحث متوسط التردد
 https://www.inductionheating treatment.com/wp-content/uploads/2026/08/Blade-quenching-equipment.webp
826
1452
تسوي يانان
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
تسوي يانان2026-08-05 07:03:472026-08-05 09:14:07نظام تصلب الحث الصناعي للشفرة


