| Ciepło generowane jest bezpośrednio wewnątrz przedmiotu obrabianego, bez strat ciepła do otoczenia; cykl ogrzewania mierzony jest w sekundach/minutach, a produkcję można rozpocząć natychmiast po uruchomieniu |
Najpierw nagrzewa się piec, następnie ciepło jest przekazywane do przedmiotu obrabianego, co powoduje duże straty ciepła; wymagane jest wcześniejsze podgrzanie pieca, a czas nagrzewania jest długi |
| Moc i częstotliwość są regulowane, z błędem kontroli temperatury w zakresie ± 5 ℃; możliwe jest uzyskanie precyzyjnego lokalnego nagrzewania detali, zapewniając jednolitą temperaturę |
Na temperaturę duży wpływ ma obsługa ręczna i środowisko, podatne na lokalne przegrzanie/niedogrzanie; głównie ogólne ogrzewanie z przybliżoną kontrolą temperatury |
| Zoptymalizowana struktura ziaren przedmiotu obrabianego, mniej defektów, takich jak pęknięcia i deformacje, ilość złomów zmniejszona o ok 30%; minimalne utlenianie i odwęglenie powierzchni, wysoki stopień wykorzystania materiału |
Podatne na wady kucia w wyniku nierównomiernego nagrzewania, przy stosunkowo wysokim wskaźniku złomowania; silne utlenianie powierzchni przedmiotów obrabianych wymaga dużego naddatku na obróbkę następczą |
| Zużycie energii zmniejszone o ok 25%; brak otwartego płomienia, dym, lub szkodliwych emisji gazów, przestrzeganie norm ochrony środowiska |
Wysokie zużycie energii, emitując duże ilości dymu i gazów odlotowych; wymagane są dodatkowe inwestycje w sprzęt ochrony środowiska |
| Parametry ogrzewania można precyzyjnie ustawić i wielokrotnie przywoływać; łatwa integracja z zautomatyzowanymi liniami kuźniczymi i transportowymi, ograniczając interwencję ręczną |
Opiera się na ręcznej ocenie temperatury i działaniu; duże trudności w integracji automatyki, a na stabilność produkcji wpływają czynniki ludzkie |
| Ciepło koncentruje się na obrabianym przedmiocie, co powoduje mniejsze narażenie na ciepło sprzętu i matryc kuźniczych, wydłużenie żywotności matrycy |
Ciepło resztkowe i dym z pieca powodują korozję matryc kuźniczych, powodując szybkie zużycie matrycy i częstą wymianę |
| Cewki indukcyjne dostosowane do indywidualnych potrzeb mogą być wykonane dla różnych przedmiotów obrabianych, nadaje się do różnorodnych potrzeb, takich jak podgrzewanie końcówek drążków i kucie części o specjalnych kształtach |
Naprawiono metodę ogrzewania pieca, trudno osiągnąć lokalne ogrzewanie, i słaba zdolność adaptacji do złożonych przedmiotów |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/08/Steel-Bar-Hot-Rolling3-scaled.webp
1920
2560
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
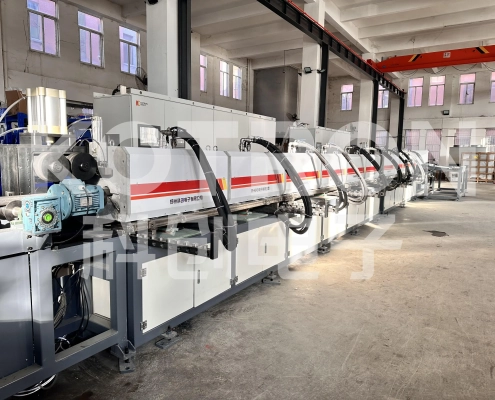
cui yanan2026-08-26 05:48:052026-09-07 02:50:283000 Gorące walcowanie prętów stalowych kW, Linia do Hartowania i Odpuszczania


