Grundprinzip
Induktionserwärmung ist eine berührungslose Erwärmungstechnologie, die elektromagnetische Induktion nutzt, um Wärme im Inneren von Metallwerkstoffen zu erzeugen. Ihr Funktionsprozess lässt sich in drei zentrale Schritte unterteilen:
- Strom wird durch eine Induktionsspule (in der Regel aus Kupferrohren) geleitet, wodurch ein wechselndes Magnetfeld um die Spule entsteht.
- Wird ein leitfähiges metallisches Werkstück in dieses wechselnde Magnetfeld eingebracht, werden durch elektromagnetische Induktion Wirbelströme (kreisförmige elektrische Ströme) im Werkstück induziert.
- Die Wirbelströme treffen beim Fließen durch das Metall auf Widerstand. Gemäß dem Joule-Effekt wandelt dieser Widerstand elektrische Energie in Wärmeenergie um, sodass sich das Werkstück schnell von innen nach außen erwärmt.
Wichtige Vorteile
- Schnelle Erwärmung: Die Wärme wird direkt im Metall erzeugt, daher ist die Erwärmungsrate 2-10 Mal schneller als bei herkömmlichen Verfahren. Beispielsweise kann ein Werkstück aus Kohlenstoffstahl in nur wenigen Sekunden bis einigen zehn Sekunden auf 1200℃ (Schmiedetemperatur) erhitzt werden.
- Gleichmäßige Temperaturverteilung: Das wechselnde Magnetfeld lässt sich präzise steuern, wodurch sichergestellt wird, dass die Innen- und Außentemperaturen des Werkstücks um weniger als 5℃ voneinander abweichen (bei kleinen und mittelgroßen Werkstücken). So werden durch ungleichmäßige Erwärmung verursachte Risse vermieden.
- Energieeffizienz: Der Wärmenutzungsgrad liegt bei bis zu 85%-95% (herkömmliche Flammenerwärmung erreicht nur 30%-50%), da keine Wärmeverluste durch offene Flammen oder Wärmestrahlung an die Umgebung entstehen.
- Berührungslos & sauber: Zwischen Induktionsspule und Werkstück besteht kein direkter Kontakt, wodurch Verunreinigungen durch Brennstoffrückstände oder Oxidation vermieden werden. Das Verfahren eignet sich für saubere Produktionsumgebungen (z. B. Herstellung von Medizinprodukten und Lebensmittelverarbeitung).
- Präzise Steuerung: Erwärmungstemperatur, Erwärmungszeit und Erwärmungszone können durch Anpassung von Parametern wie der Frequenz des Wechselstroms (1kHz-1MHz) und der Stromstärke genau eingestellt werden und erfüllen so die Anforderungen unterschiedlicher Prozesse.
Kernkomponenten
- Induktionsstromversorgung: Die Kernkomponente, die industriellen Netzwechselstrom (50/60Hz) in hochfrequenten Wechselstrom umwandelt. Sie bestimmt die Erwärmungseffizienz und die Genauigkeit der Temperaturregelung des Systems.
- Induktionsspule: Das “Energieübertragungsmedium”, das das wechselnde Magnetfeld erzeugt. Ihre Form (z. B. zylindrisch, rechteckig, ringförmig) und Größe werden entsprechend Form und Größe des Werkstücks angepasst (z. B. eine ringförmige Spule für die Rohrbeheizung, eine flache Spule für die Dünnblecherwärmung).
- Kühlsystem: Da Induktionsspule und Stromversorgung während des Betriebs Wärme erzeugen, ist ein Kühlsystem (in der Regel Wasserkühlung) erforderlich, um ihre normale Betriebstemperatur aufrechtzuerhalten. Hochwertiges Kühlwasser (mit geringer Leitfähigkeit) kann Spulenkorrosion und Ausfälle der Stromversorgung verhindern.
Typische Anwendung
- Metallschmieden & Wärmebehandlung: Erwärmen von Metallrohlingen auf Schmiedetemperaturen (wie beim Induktionsschmieden);Durchführen von Wärmebehandlungsprozessen wie Glühen, Abschrecken und Anlassen an Werkstücken, um deren Härte und Zähigkeit zu verbessern (z. B. Abschrecken von Automobilzahnrädern).
- Schweißen & Hartlöten: Lokale Erwärmung von Schweißverbindungen zur Durchführung des Schweißens (wie beim Induktionsschweißen von Rohren und Automobilkomponenten);Hartlöten von Kleinteilen (z. B. Hartlöten von Hartmetall-Werkzeugspitzen und Bohrrohren).
- Lebensmittel- & Pharmaindustrie: Verschließen der Öffnungen von Lebensmitteldosen (Induktionsversiegelung zur Vermeidung von Leckagen und zur Verlängerung der Haltbarkeit);Sterilisieren von Metallbehältern in der pharmazeutischen Produktion (saubere und schadstofffreie Erwärmung).
- Elektronikfertigung: Löten elektronischer Bauteile (z. B. Mikroschweißen von Halbleiterchips);Erwärmen von Lithiumbatterie-Elektroden während des Herstellungsprozesses.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/11/100mm-id-steel-pipe-internal-induction-heating-system.webp
1080
1080
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
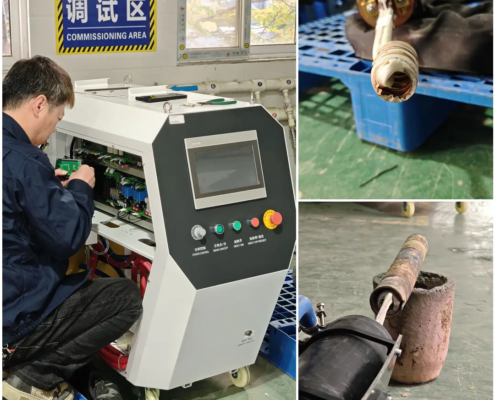
cui yanan2026-11-20 09:08:452026-11-20 09:08:45Internal Induction Heating for a 100 mm ID Steel Pipe
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/11/shift-fork-induction-hardening-fixture.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
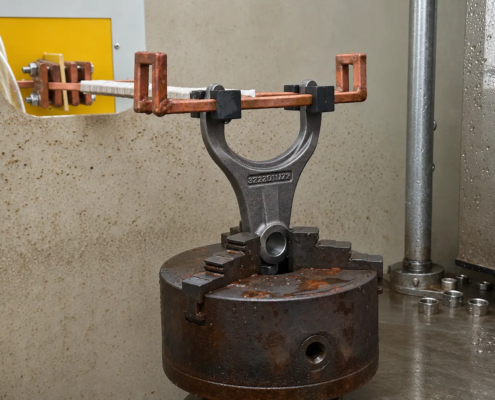
cui yanan2026-11-19 05:23:012026-11-19 05:23:01Shift Fork Induction Hardening with Customized Induction Heating and Quenching Equipment
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/11/motor-rotor-core-induction-heating-temperature-monitoring.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
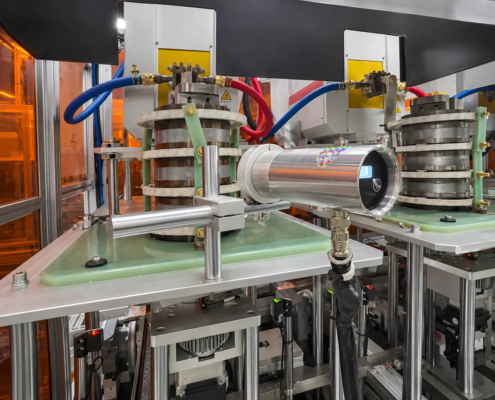
cui yanan2026-11-18 06:02:002026-11-18 06:02:00Automatic Induction Heating System for Adhesive Curing in Motor Rotor Core Production


