W produkcji kucia, ogrzewanie indukcyjne szybko nagrzewa kęsy metalu (np., stal, miedź, aluminium) do temperatury wymaganej do kucia (zazwyczaj 800 ℃ ~ 1250 ℃), nadaje się do wstępnego podgrzewania elementów, takich jak wały korbowe, korbowody, koła zębate, i kołnierze przed kuciem. W porównaniu z tradycyjnymi piecami opalanymi węglem/gazem, Nagrzewanie indukcyjne umożliwia precyzyjną kontrolę powierzchni nagrzewania i temperatury kęsów, unikając miejscowego przepalenia lub nierównomiernego nagrzania. Zmniejsza również czas nagrzewania o więcej niż 50%, znacząco poprawiając precyzję kucia i efektywność produkcji. Dodatkowo, nie występują otwarte płomienie ani spaliny, zgodnie z wymaganiami ochrony środowiska.
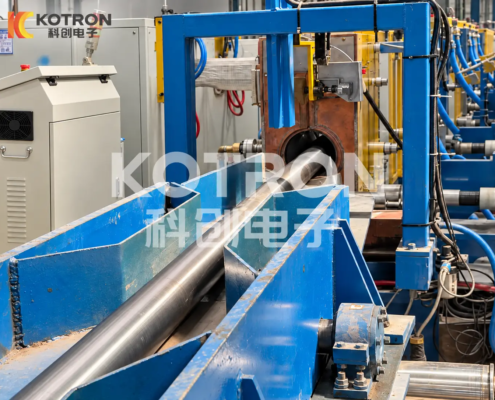
W procesach walcowania na gorąco lub wytłaczania rur, profile, i przewodów, do nagrzewania w sposób ciągły w trybie online materiałów metalowych stosuje się nagrzewanie indukcyjne, aby zapewnić dobrą plastyczność podczas walcowania/wytłaczania. Przykłady obejmują nagrzewanie indukcyjne kęsów rurowych przed walcowaniem na gorąco rur stalowych bez szwu i podgrzewanie wstępne kęsów przed wytłaczaniem profili aluminiowych. Umożliwia to zautomatyzowaną, ciągłą produkcję z błędem równomierności temperatury ogrzewania wynoszącym ≤±5 ℃, znacznie zmniejszając straty materiału.
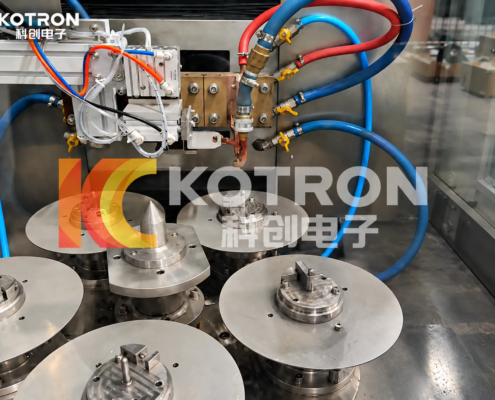
Hartowanie indukcyjne jest jednym z najbardziej dojrzałych zastosowań ogrzewania indukcyjnego. Szybko nagrzewa powierzchnię (lub obszary lokalne) metalowych detali za pomocą prądu indukcyjnego o wysokiej/średniej częstotliwości, a następnie szybkie chłodzenie w celu osiągnięcia wymagań wydajnościowych “twarda powierzchnia i twardy rdzeń”.
- Scenariusze zastosowań: Hartowanie powierzchniowe krytycznych komponentów, takich jak wały korbowe samochodów, Wały rozrządu, koła zębate, łożyska, szyny prowadzące obrabiarki, i buty gąsienicowe maszyn inżynieryjnych;
- Zalety: Kontrolowana głębokość warstwy hartującej (0.5mm ~ 10 mm), minimalne odkształcenie, nie ma potrzeby obszernego późniejszego wykończenia, i wydajność produkcji 3 ~ 5 razy większa niż w przypadku tradycyjnego hartowania płomienia.
- Hartowanie: Nagrzewanie indukcyjne polega na odpuszczaniu w niskiej temperaturze (150℃ ~ 350 ℃) na hartowanych wyrobach w celu usunięcia naprężeń wewnętrznych, ustabilizować strukturę, i zapobiec pękaniu wyrobu;
- Wyżarzanie: Używany do wyżarzania blach stalowych zimno walcowanych, rury miedziane, folie aluminiowe, itp.. Podgrzewanie indukcyjne osiąga jednolite zmiękczenie, przywracając plastyczność materiału do dalszej obróbki (np., wyciskanie, rozciąganie).
Normalizacja indukcyjna odlewów ze stali i żeliwa rafinuje ziarna, poprawia strukturę, i zwiększa wytrzymałość oraz krzepkość wyrobu, odpowiednie do optymalizacji wydajności odlewów ciężkich maszyn i półfabrykatów komponentów samochodowych.
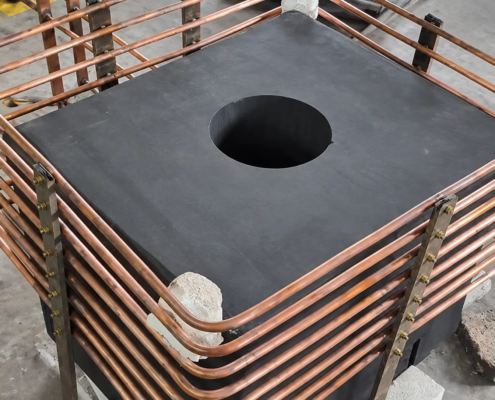
Piece indukcyjne topią metale za pomocą prądów wirowych generowanych przez indukcję elektromagnetyczną, odpowiednie do topienia metali szlachetnych (złoto, srebro, platyna) i metale specjalne (tytan, cyrkon, stopy niklu). Główne korzyści obejmują:
- Szybkie tempo topienia i jednolity skład metalu;
- Dobre uszczelnienie tygla, redukcję strat metalu w wyniku utleniania;
- Dokładna kontrola temperatury, umożliwienie wytapiania próżniowego (do produkcji wysokiej jakości stopów).
W liniach produkcyjnych odlewów, podgrzewanie indukcyjne izoluje ciekłą stal/żelazo w kadziach transportowych, aby utrzymać stałą temperaturę wlewu, zapobieganie defektom odlewów, takim jak pęknięcia zimne i jamy skurczowe.
Wykorzystanie zasady rozszerzalności cieplnej i kurczenia się metali, podgrzewanie indukcyjne miejscowo nagrzewa elementy (łożyska, koła zębate, tuleje) aby je rozprężyć do montażu z wałami; odwrotnie, podgrzewanie komponentów ułatwia demontaż. To zastępuje tradycyjne metody młotkowania i wciskania, unikając uszkodzenia komponentów.
W przemyśle obróbki powierzchni metali, grzanie indukcyjne jest stosowane do suszenia i utwardzania powłok proszkowych i powłok elektroforetycznych. W porównaniu z suszeniem gorącym powietrzem, poprawia wydajność grzania o ponad 40% i zwiększa przyczepność powłoki.
Chociaż nie jest to podstawowy scenariusz obróbki metali, podgrzewanie indukcyjne stosuje się także do podgrzewania puszek spożywczych przed zamknięciem i termicznym uszczelnieniem folii plastikowych (rozszerzone zastosowanie ogrzewania przemysłowego).
- Wysoka sprawność & Oszczędność energii: Sprawność cieplna osiąga 80%~90%, znacznie przewyższa tradycyjne ogrzewanie rezystancyjne (40%~50%) i ognie płomienne (30%~40%);
- precyzyjna kontrola: temperatura grzewczego, powierzchnia, oraz czas mogą być precyzyjnie regulowane za pomocą parametrów zasilania, zapewniając wysoką spójność produktu;
- Ochrona środowiska & Bezpieczeństwo: Brak dymu, emisji szkodliwych gazów, ani otwartych płomieni, zmniejszenie ryzyka pożaru i poprawa warunków pracy w warsztacie;
- Zgodność z automatyką: Możliwość integracji z robotami i liniami przenośnikowymi w celu pełnej automatyzacji produkcji, obniżenie kosztów pracy.

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-10-23 03:55:492026-10-23 03:55:49Hartowanie indukcyjne elementów o masie muszej do okrętowych silników wysokoprężnych
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-10-22 09:09:312026-10-22 09:09:31Nagrzewanie indukcyjne prętów ze stopów tytanu do walcowania na gorąco
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-10-21 06:20:102026-10-21 06:20:10Indukcyjny system ogrzewania form grafitowych


